标准笼五金配件铸造 工艺解析与质量管控要点
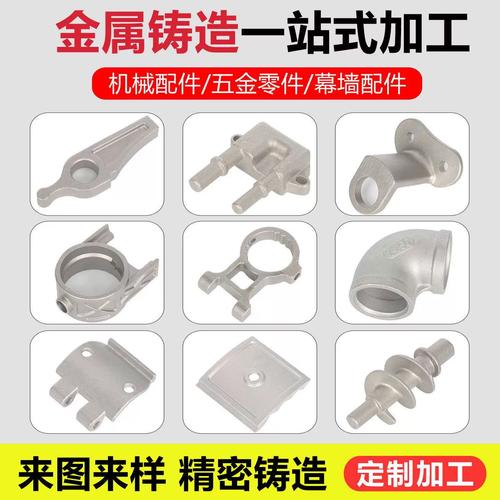
标准笼广泛应用于养殖、物流、仓储及工业防护等领域,其结构稳定性与使用寿命在很大程度上取决于五金配件的铸造质量。标准笼五金配件通常包括笼架连接件、门锁扣、铰链、支撑脚、托架及紧固件等,这些配件虽体积较小,却承担着连接、承重和防护等关键功能。因此,深入了解标准笼五金配件的铸造工艺与质量控制要点,对于提升笼具整体性能具有重要意义。
一、常用铸造材料与选择依据
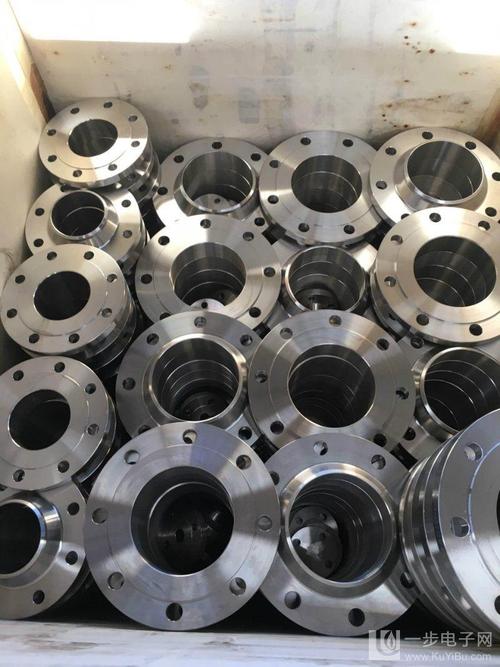
标准笼五金配件的铸造材料主要有灰铸铁、球墨铸铁、碳素钢、不锈钢及铝合金等。灰铸铁成本低、减震性好,适用于受力不大的连接件和支撑脚;球墨铸铁强度和韧性更高,常用于门锁扣、铰链等承受反复冲击的部件;碳素钢经热处理后综合力学性能优良,适合制作高强度螺栓、U形卡等;不锈钢耐腐蚀性强,多用于潮湿或腐蚀性环境下的养殖笼和清洗设备笼;铝合金则轻便且耐蚀,适合需要减轻自重的场合。材料选择应综合考虑使用环境、载荷要求、成本预算及耐腐蚀等级。
二、铸造工艺流程
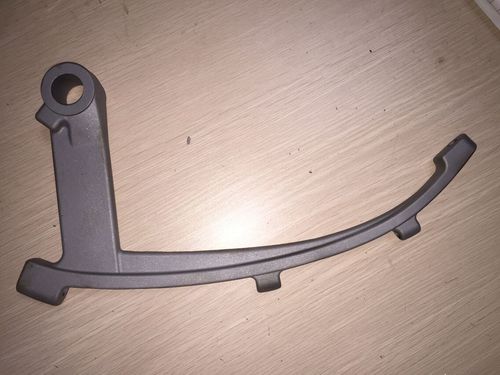
标准笼五金配件的铸造一般包括模具设计与制作、熔炼、浇注、冷却、脱模、清理、热处理及表面处理等环节。以砂型铸造为例,首先根据配件图纸制作木模或金属模,并设计合理的浇冒口系统,确保金属液平稳充型、补缩充分。熔炼环节需严格控制合金成分和出炉温度:灰铸铁通常控制在1350~1450℃,球墨铸铁需进行球化处理和孕育处理以提高石墨球化率。浇注时应注意浇注速度和温度,避免产生冷隔、浇不足或缩孔等缺陷。
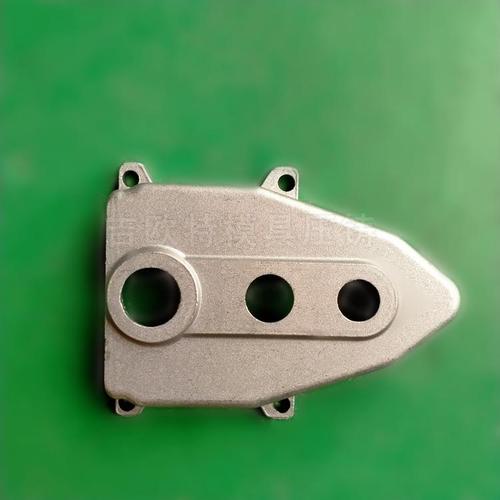
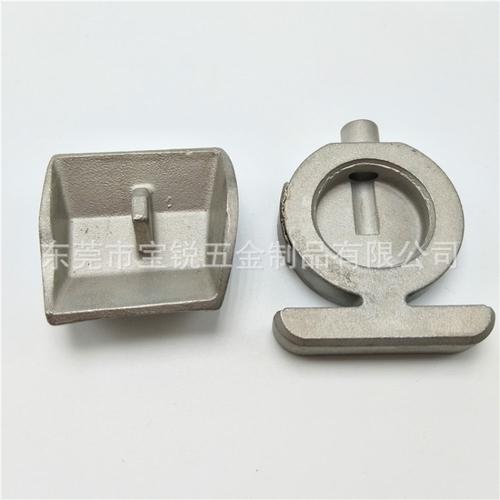
对于尺寸精度要求较高的配件,可采用熔模铸造或压力铸造。熔模铸造能获得较好的表面质量和尺寸精度,适合批量生产形状复杂的锁扣和铰链;压力铸造效率高、铸件致密,适用于铝合金配件的大批量生产。铸件冷却后需进行清理,去除浇冒口、飞边和毛刺,并进行抛丸或喷砂处理以改善表面状态。
三、关键质量控制要点
1. 尺寸精度控制
配件尺寸直接影响笼体装配质量。铸造收缩率、模具磨损和热处理变形是影响尺寸精度的主要因素。生产中应定期检验模具尺寸,并根据材料收缩特性预留合理的收缩余量。对于连接孔距、锁扣开口尺寸等关键尺寸,建议采用专用检具进行100%检验。
2. 内部缺陷控制
气孔、缩松、夹渣和裂纹是铸件常见内部缺陷。控制措施包括:优化浇冒口设计,保证顺序凝固;严格烘干砂型和型芯,降低发气量;对金属液进行除气、扒渣处理;控制浇注温度和速度。必要时可采用无损检测手段,如磁粉探伤、超声波检测或X射线检测,对承重配件进行抽检。
3. 力学性能控制
对于承载较大的支撑脚、连接件和门锁扣,需检测抗拉强度、硬度和冲击韧性。球墨铸铁配件应检测球化率和珠光体含量;碳钢配件需按技术要求进行淬火、回火处理,并进行硬度均匀性检验。通常每批次应保留随炉试棒,进行力学性能试验。
4. 表面处理与耐腐蚀性
标准笼五金配件常需进行镀锌、镀铬、喷塑、发黑或钝化处理。热浸镀锌层厚、耐蚀性好,适用于户外养殖笼;电镀锌外观光洁,适用于室内环境;不锈钢配件可进行钝化处理以增强耐蚀性。表面处理层应检测厚度、附着力和盐雾试验时间,确保满足使用环境要求。
四、常见缺陷及改进措施
生产中常见的缺陷包括缩孔、气孔、裂纹、变形和硬度不足。缩孔多由补缩不良引起,可通过增大冒口或采用冷铁优化凝固顺序;气孔常因砂型水分过高或排气不畅造成,应控制砂型含水量并增设排气孔;裂纹则与铸件结构、冷却速度和残余应力有关,可通过优化圆角过渡、均匀冷却和及时退火来改善。
五、
标准笼五金配件铸造是一项系统性工作,涉及材料、工艺、模具和检测等多个环节。只有从原材料入厂、熔炼浇注到热处理和表面处理实施全流程质量控制,才能稳定生产出尺寸精确、性能可靠、耐腐蚀的配件,为各类标准笼具的安全使用提供保障。企业应根据自身产品定位和批量特点,合理选择铸造方式,并建立完善的工艺文件和检验标准,以持续提升产品质量与市场竞争力。
如若转载,请注明出处:http://www.qywjcast.com/product/20.html
更新时间:2026-10-31 11:09:34